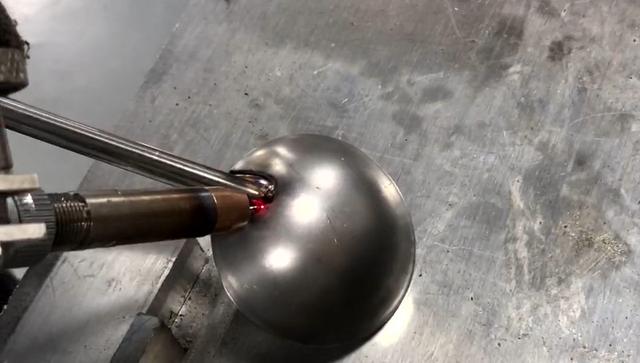
Jelenleg az ipari gyártásban a réz a második helyen áll a színesfémek fogyasztásában, csak az alumínium után. A vörösrezet széles körben használják az építőiparban, az elektromosságban, a gépgyártásban és más iparágakban. A vörösréz jó elektromos és hővezető képességgel, kiváló plaszticitással rendelkezik, könnyen feldolgozható meleg- és hidegsajtolással. Ahogy a termelési igények folyamatosan nőnek, a vörösréz alkalmazása fokozatosan bővült.
A lézeres hegesztés előnyei a nagy energiasűrűség, a kis mennyiségű megolvadt fém, a szűk hőhatászóna, a magas hegesztési minőség és a magas gyártási hatékonyság. Hatékonyan javíthatja a termelés hatékonyságát, ha rézhegesztésre alkalmazzák, és fokozatosan egyre több iparág választja. A szálas lézerek nagy fényvisszaverő anyagokkal szembeni alacsony elnyelése miatt azonban a feldolgozás is nehezebb, ami szintén nagyobb követelményeket támaszt a lézeres fényforrásokkal szemben.
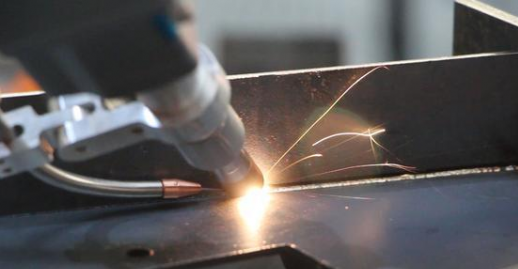
Gyakori problémák rézhegesztéskor:
(1) Az olvadás nehézsége és változékonysága: A vörösréz viszonylag nagy hővezető képessége miatt a hőátadási sebesség nagyon gyors a hegesztés során, és a hegesztés teljes hőhatás zónája is nagy, ami megnehezíti a hegesztési olvadást. anyagok együtt; és a vörösréz lineáris tágulási együtthatója miatt Nagyon nagy. Hegesztés közben a bilincs nem megfelelő szorítóereje az anyag deformálódását okozza.
(2) Hajlamos a porozitás előfordulására: A rézhegesztés során fellépő másik fontos probléma a pórusok, különösen akkor, ha a mélybehatoló hegesztés komolyabb. A pórusok keletkezését elsősorban két helyzet okozza. Az egyik a diffúz pórusok, amelyek közvetlenül a hidrogénnek a rézben való oldódása következtében keletkeznek, a másik pedig a redox reakció által okozott reakciópórusok.
Megoldás:
Az infravörös lézer vörösréz általi abszorpciós sebessége szobahőmérsékleten körülbelül 5%. Az olvadáspont közelébe történő melegítés után az abszorpciós sebesség elérheti a körülbelül 20%-ot. A vörösréz lézeres mélybehatolásos hegesztése érdekében a lézer teljesítménysűrűségét növelni kell.
Lengő hegesztőfejjel összekapcsolt nagy teljesítményű lézer segítségével a sugár az olvadt medence keverésére és a kulcslyuk kitágítására szolgál a mély behatoló hegesztés során, ami jótékony hatással van a gáz túlfolyására, így a hegesztési folyamat stabilabb, kevesebb fröcskölést okoz, és kevesebb mikropórus hegesztés után.